
想要更直观地感受绗磨管-20#油缸珩磨管免费获取报价产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:浙江绗磨管-20#油缸珩磨管免费获取报价的图文介绍

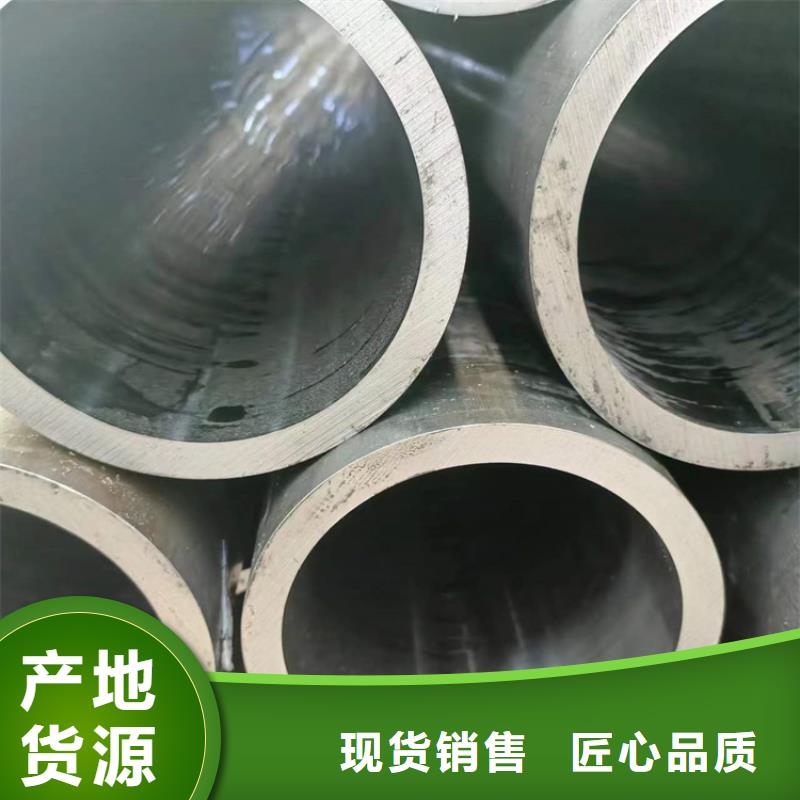
浙江企业旺旺珩磨管绗磨管油缸管现在市面上生产的冷拔20#绗磨管,大多数都是采用热处理工艺制造而成的,前奏需要进行真空退火,退火的温度越低,则对于真空度的要求越高,在此过程中,需要经过很为复杂的过程,相对而言,冷拔20#绗磨管对于技术方面的要求要高出许多,所以,这种管道材料在质量的方面才会具有如此显著的优势。高精密绗磨管的高强度具体表现如果选择了普通的钢管,那么你所订购的钢管,与你所收到的钢管,型号方面会出现很大的误差。甚至在一条钢管上的不同部分,内径或者是壁厚,都会出现很大的差距。这样的管道,在使用的过程中,肯定会带来很多的问题。但是高精密绗磨管不同,这种钢管对于管道,任何部分的标准,都有非常严格的要求。虽然高精密绗磨管,同样也是无法,管道每个方面的尺寸,都完全符合这个标准。但是高精密绗磨管,却是可以将误差,控制在一个,非常小的范围以内。在一般情况下,这个误差都不会,超过两个标准的单位,这对于大多数行业来说,就已经足够了


浙江本地企业旺旺珩磨管绗磨管油缸管在多点上测定轧制后的钢管圆周方向上的壁厚,绗磨管根据其测定结果,至少分别控制芯棒式无缝管轧机的终轧制机座上的轧辊各个轴的两端位置,以便使壁厚不均达到小。一般高压合金管用普通碳素钢、优质碳素钢、普通低合金钢和合金结构钢制造,用于制作输送液体管道或制作结构、零件用。高精密珩磨管按外径和壁厚度供货,在同一外径下有多种壁厚,高精密珩磨管承受的压力范围较大。通常钢管长度,热轧管为3-12.5m,冷拔(轧)管为1.5-9m。在使用之前必须先检查是否有异状,如外观变形,接头是否有压紧,而双头弹簧(橡胶套)必须套进接头处,是保护接头处与高精密珩磨管的脆弱处,也可避免收管时成90度或180度的折损,而产生使用时容易爆管或漏剂之情形。

浙江企业旺旺珩磨管绗磨管油缸管1、绗磨管存在微量变化和浅状拉痕,可以采用珩磨工艺修复,也可采用镀层修复。2、绗磨管内表面磨损严重,存在较深纵向拉痕的,按照实物进行测绘,由专业生产厂俺绗磨管制造工艺重新生产进行更换,近资料显示,可运用TS311减磨修补修复大口径绗磨管。减磨修补剂主要用于对磨损、划伤金属零件的修复。绗磨管修复过程中,用合金刮刀在划伤表面剔除深度为1mm以上的沟槽,然后用清洗沟槽表面,用绗磨管内径仿形板调好的TS311减磨修补剂敷涂于打磨好的表面上,用力刮平,确保压实,并高于绗磨管内表面,待固化后,打磨并留出精加工余量。 通过研磨使绗磨管整体尺寸、行位公差、粗糙度达到要求,油压机的珩磨钢管是液压传动的执行元件,它与主机的工作机构有着直接的联系,对于不同的机构,液压缸同样具有不同的用途和要求,因此作为设计者在设计前应作调


浙江企业旺旺珩磨管绗磨管油缸管钢市上演了一小波反弹行情,累计持续两周左右。以上海市场为例,大口径绗磨管现货价格从3600元/吨涨至3760元/吨,上涨160元/吨,同一时间内北京市场仅反弹100元/吨。这反映出行情仍受需求预期驱动较强,心理因素起到了一定推动作用45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。


只要来珩磨管液压机械(浙江省分公司)签订 浙江本地附近高精度珩磨管、浙江镗孔珩磨管、浙江活塞杆订货合同成功的客户,合同合计金额达到10w元以上的,立减1000元现金,做为感谢客户对我们公司 浙江本地附近软轴、浙江本地镀铬棒、浙江调制珩磨管产品的信任与支持。凡是我们公司 浙江本地调制活塞杆、浙江304不锈钢珩磨管产品的客户,全部免费上门安装、调试、培训,保证客户正常使用。


浙江企业旺旺珩磨管绗磨管油缸管精密绗磨管上半年因为品种表现差异的关系,冷轧重点下游汽车行业的低迷因素,在供应没有主动减产前期,冷轧现货价格遇涨难涨,遇跌超跌的表现,导致热冷价差快速收缩;后期随着钢厂亏损以及订单不佳的双重因素叠加,各大钢厂均加入主动减产的行列,冷轧供需矛盾得到释放,尤其在8-9月份需求小幅回暖期间,冷轧现货价格更是表现坚挺,从而恢复了热冷价差。但随之,随着价差的恢复,冷轧表现一般的基本面很难以支撑价差的进一步扩大,因此一旦市场大环境有明显的波动,后期冷轧的价格压力还是存在为了使薄壁气缸管的生产效率更高,我们采取了新的生产工艺,通过强力研磨、自动化研磨的方式来生产。其中自动化研磨又包括使用电力或者超声波的研磨方式来完成生产任务。好的生产工艺,对于生产效率的提高是必然的,近年来,我们使用以上几种研磨方式来生产研磨管,获得了很大成效,对于内圆外圆的研磨已经不再是问题,相信在我们不断的努力中,一定能取得更好的工艺发展。